公司热线: 蔡生:13592796488
PE防渗膜1.0MM厚度如何进行焊接施工?
PE防渗膜1.0MM厚度焊接施工要点解析
随着环保工程与水利设施建设标准的持续提升,PE防渗膜作为关键防渗材料,在垃圾填埋场、人工湖、尾矿库等领域得到广泛应用。其中,1.0MM厚度的PE防渗膜因其兼顾强度与柔韧性的特点,成为许多工程中的常见规格。该厚度膜的焊接施工质量直接决定防渗系统的整体效果,若焊缝处理不当,极易引发渗漏隐患。因此,施工团队需严格遵循工艺规范,确保焊缝强度与母材性能一致。
施工准备与焊接工艺的核心要点
在焊接作业启动前,现场准备工作是保障质量的首要环节。施工人员需对膜材表面进行彻底清理,去除灰尘、油污及水分,确保焊接区域干燥整洁。环境温度和湿度控制同样关键,当风速过大或雨雪天气时,应搭设防护棚或暂停作业,防止焊缝快速冷却产生内应力。此外,针对1.0MM厚度膜材,目前工程实践中主要采用两种焊接方式:一是热熔焊接,适用于大面积长直焊缝,利用高温加热楔将两层膜材表面熔化后压合;二是挤出焊接,多用于修补、异形部位及T型节点,通过挤出熔融焊料填充接缝。选择何种工艺需依据施工现场条件及焊缝走向综合判断。
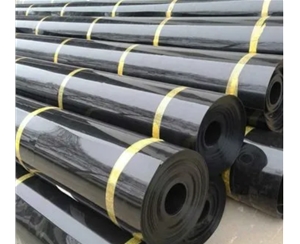
焊接参数的设定是工艺控制的难点。热熔焊接机的温度、行走速度及压力需根据膜材厚度与环境温度微调,通常温度控制在200℃至250℃区间,速度过快易导致熔合不充分,过慢则可能造成膜材老化损伤。对于1.0MM规格,焊机行走速度宜保持匀速,且需在正式焊接前进行试焊,通过试件剥离试验确认参数达标。焊缝搭接宽度一般不应小于80毫米,焊接完成后,焊缝边缘应形成连续、均匀的熔融挤出物,无焦化、缺料或气泡等缺陷。
针对关键节点,如管子穿膜处、锚固沟转角及膜面破损修复区域,施工团队应采用挤出焊配合加强补丁的作业方式。补丁材料同质同厚,并需切割成倒圆角形状,以减小应力集中。作业人员需佩戴专用工具将补丁与母膜压实,确保无空隙。这些隐蔽部位建议加密检验频次,并留存影像资料供验收查询。此外,焊接设备使用前必须进行校准,焊机操作人员应持有相应资质证书,杜绝无证上岗。
质量检验与工程长效保障
焊缝质量检验是防渗膜施工闭环管理中的决定性步骤。工程上通常先进行目视检查,观察焊缝表面是否光滑连续、有无漏焊虚焊;随后开展气密性检测,采用负压法或电火花法针对双焊缝通道进行加压测试,以压力保持稳定为合格判据。对于不可进行气密测试的部位,则采用破坏性取样检测,取样后须立即用同质材料修补。需要强调的是,检验记录应详实完整,涵盖日期、位置、操作人员及检测结果,并纳入竣工文件。终,只有通过全部检测环节,防渗系统方可回填覆盖。
从行业发展趋势看,智能化焊接设备逐步普及,如配备实时数据采集与远程监控功能的焊机,能够自动记录熔融温度、速度及压力曲线,为施工质量追溯提供数据支撑。这不仅降低了对人工经验的依赖,也进一步提升了大面积防渗工程的稳定性。未来,随着环保标准对防渗等级的要求不断提高,融合精细化工艺与数字化管理的施工模式,将成为保障PE防渗膜长久服役性能的重要方向,为各类基础设施的生态安全筑牢基础。
- 上一条:HDPE土工膜1.0MM光面应用于哪些领域?
- 下一条:硕泰农用薄膜符合出口要求